螺絲等級不只是數字,高強度螺絲的強度關鍵在熱處理
從調質到滲碳,了解不同等級螺絲的強度差異
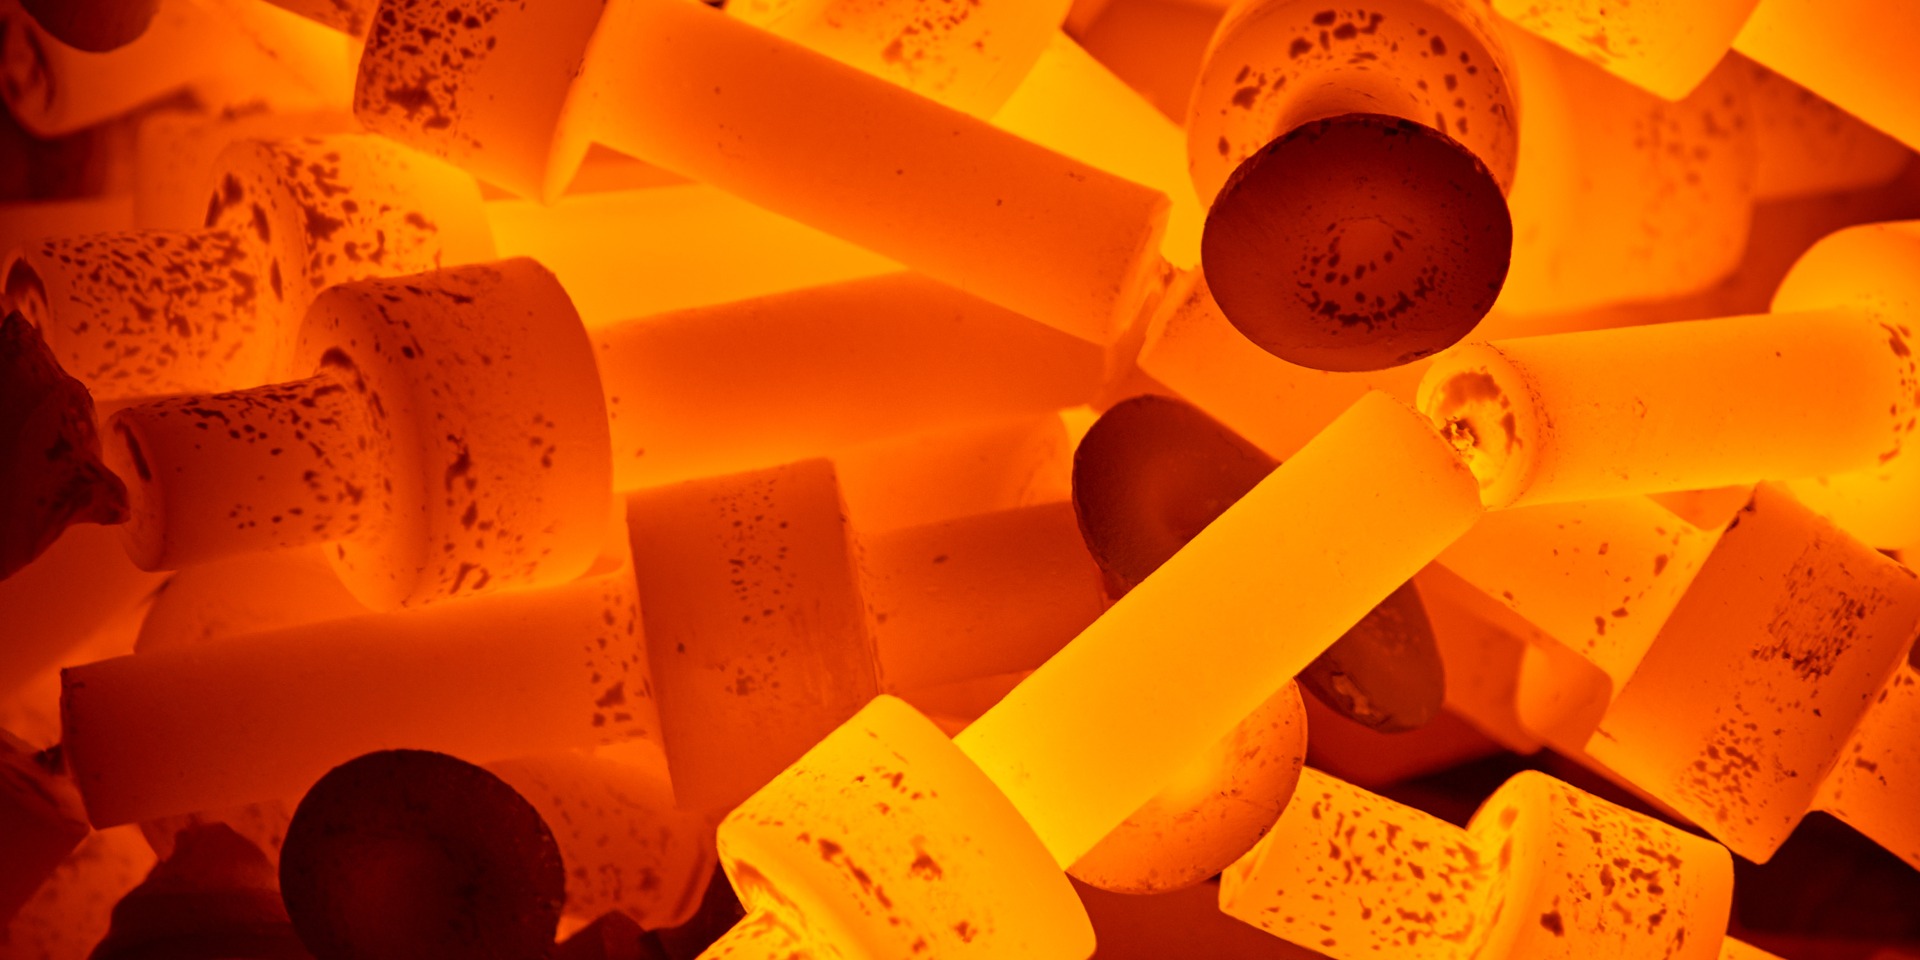
扣件成形後的機械性質,通常無法直接達到高強度螺絲的要求,必須透過熱處理調整鋼材的金相組織。
依產品用途不同,扣件熱處理主要分為兩類,一是以整體強化為目的的調質,二是以表面硬化為目的的滲碳。前者決定螺絲等級,後者則是自攻螺絲與鑽尾螺絲的關鍵製程。
一、調質處理決定螺絲等級
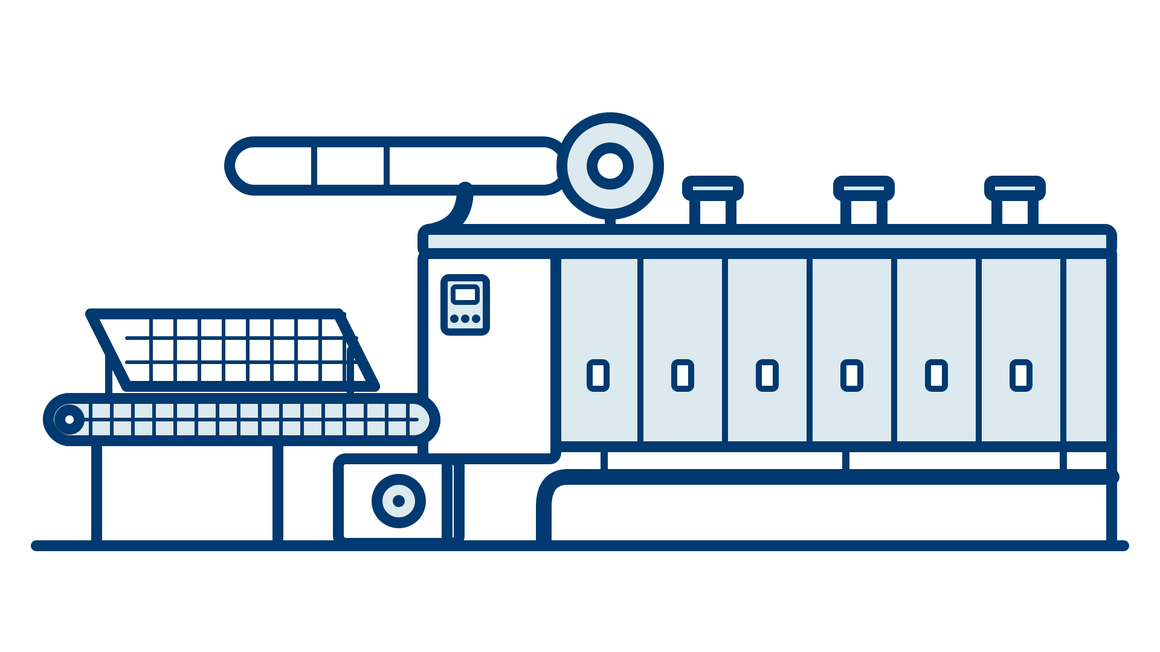
調質為淬火與回火的組合製程。扣件先加熱至沃斯田鐵化溫度並持溫,再以油或水急速冷卻,使組織轉變為麻田散鐵,大幅提升強度與硬度。淬火後的組織硬度高但韌性不足,因此須再加熱至適當溫度進行回火,消除內應力並恢復韌性,同時將硬度調整至目標範圍。
回火溫度與時間是決定最終螺絲等級的關鍵參數。ISO 898-1對各強度等級的機械性質要求如下。
| 螺絲等級 | 最小抗拉強度 | 硬度範圍 |
|---|---|---|
| 8.8級 | 800 MPa(d≤16mm) | 250至320 HV |
| 10.9級 | 1,040 MPa | 320至380 HV |
| 12.9級 | 1,220 MPa | 385至435 HV |
經調質處理的高強度螺絲內外硬度均勻,適用於鋼構、汽車與機械設備等需承受高預緊力的接合。
二、自攻螺絲與鑽尾螺絲採用滲碳處理
滲碳屬於表面硬化處理(case hardening)。扣件於富碳氣氛中加熱,使碳原子擴散至表層,再經淬火與低溫回火,形成表層高硬度、心部保有韌性的結構。
自攻螺絲與鑽尾螺絲須自行於基材上攻牙或鑽孔,表層硬度決定切削能力,心部韌性則可避免鎖附時斷裂,因此多採用滲碳處理。這類產品不適用8.8、10.9等螺絲等級分類,而是依各自的產品標準檢驗,例如自攻螺絲依ISO 2702、鑽尾螺絲依ISO 10666。
| 項目 | 調質 | 滲碳 |
|---|---|---|
| 強化範圍 | 整體 | 表層 |
| 硬度分布 | 內外均勻 | 表層高、心部低 |
| 適用產品 | 8.8、10.9、12.9級高強度螺絲 | 自攻螺絲、鑽尾螺絲 |
| 檢驗依據 | ISO 898-1 | ISO 2702、ISO 10666等 |
三、熱處理品質的確認方式
熱處理品質無法由外觀判斷,須以檢驗數據確認。評估高強度螺絲供應商時,建議確認硬度檢測數值是否落於規範範圍內且批次間差異穩定,並檢查表層是否有脫碳現象,以免影響表面硬度與疲勞壽命。拉力測試則可確認實際抗拉強度是否符合螺絲等級要求。
PATTA深耕扣件產業逾40年,並取得AS9100D航太品質管理系統認證,從需求確認、品質檢驗與測試,到量產與全球交付,皆以一致的品質標準管理。若您正在評估高強度螺絲的等級或熱處理需求,歡迎透過PATTA官方諮詢頁面與我們聯繫。
四、常見問題(FAQ)
Q1:螺絲等級8.8、10.9、12.9有何差異?
A:主要差異在於熱處理後的強度與硬度。依ISO 898-1,12.9級最小抗拉強度為1,220 MPa,8.8級為800 MPa,等級愈高,適用的負載愈大。
Q2:高強度螺絲為何需要調質?
A:成形後的鋼材強度不足,須經淬火提升強度,再經回火恢復韌性並調整硬度,才能達到8.8級以上的螺絲等級要求。
Q3:鑽尾螺絲為何採用滲碳而非調質?
A:鑽尾螺絲須具備足夠的表層硬度以完成鑽孔與攻牙,心部則須保有韌性以避免斷裂。滲碳可形成表硬內韌的結構,符合此類產品的使用需求。