螺絲氫脆是什麼?高強度螺絲為何會在安裝後斷裂
高強度螺絲氫脆的成因、風險與預防
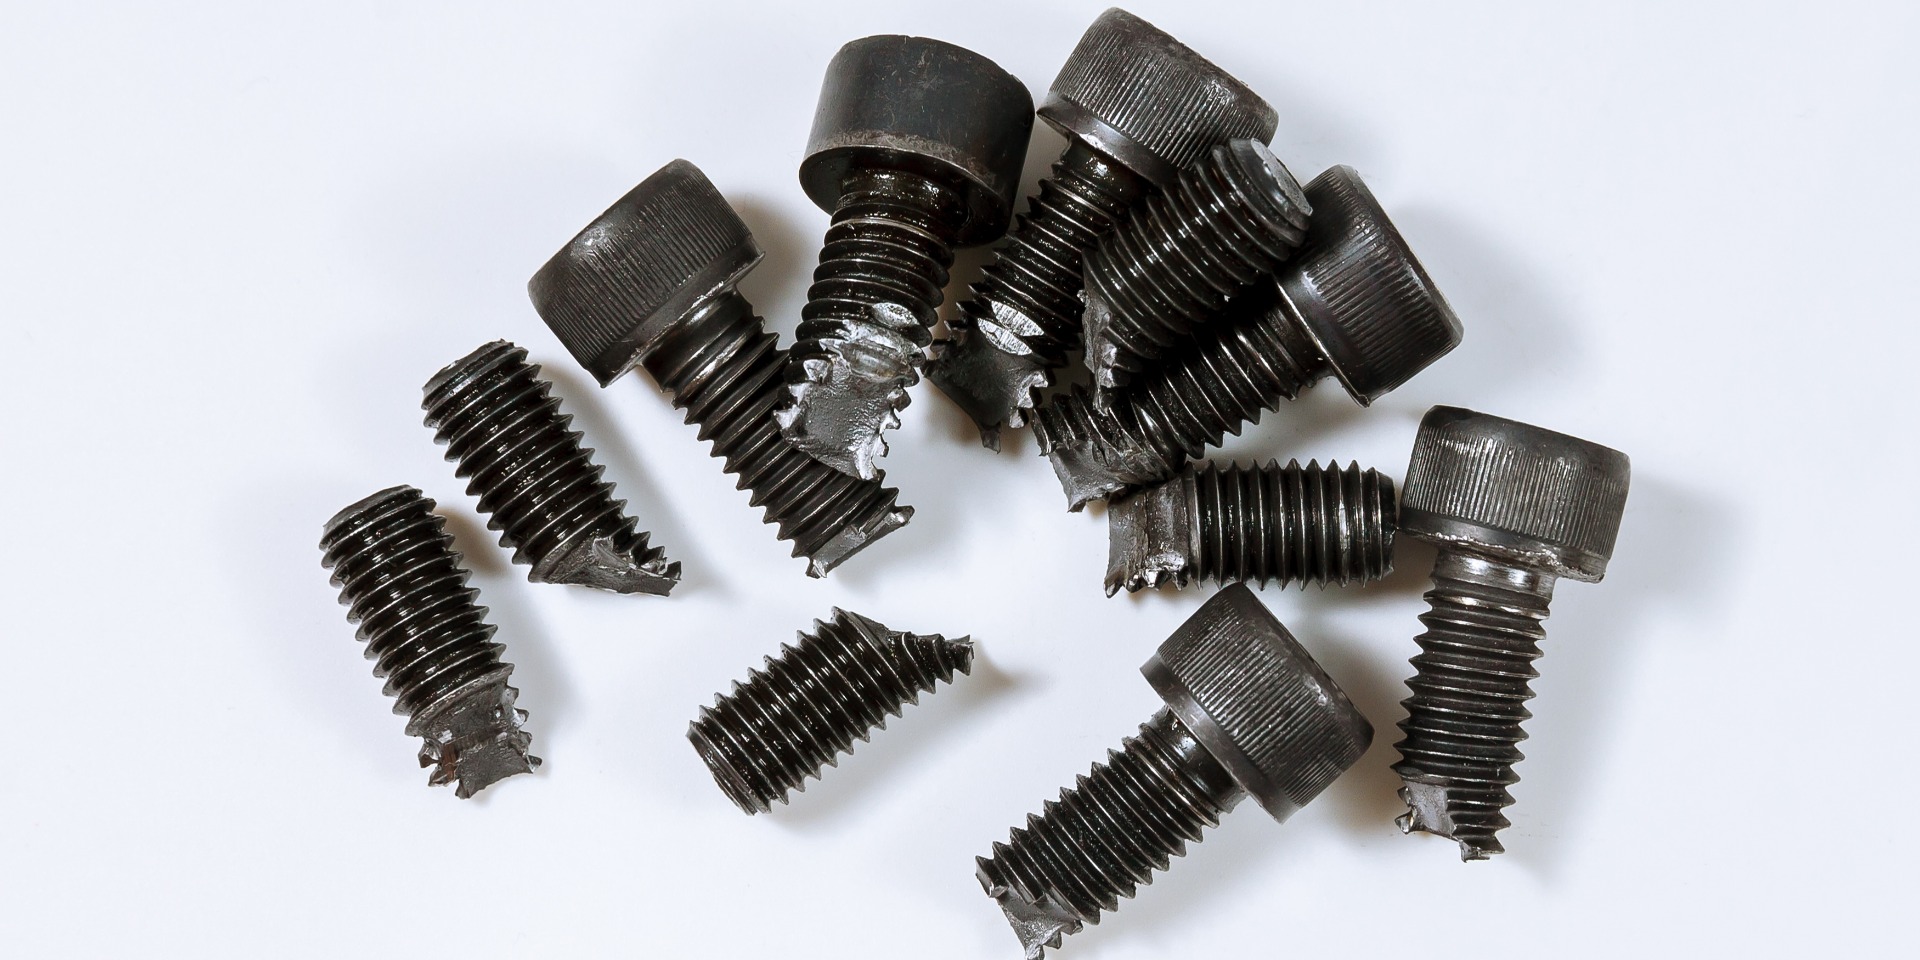
螺絲氫脆是指氫原子滲入高強度鋼材後,使扣件於受力狀態下發生脆性斷裂的現象。
斷裂通常發生於安裝後數小時至數天,出廠檢驗難以事先發現,是高強度螺絲品質管理的重點項目。
一、螺絲氫脆的成因
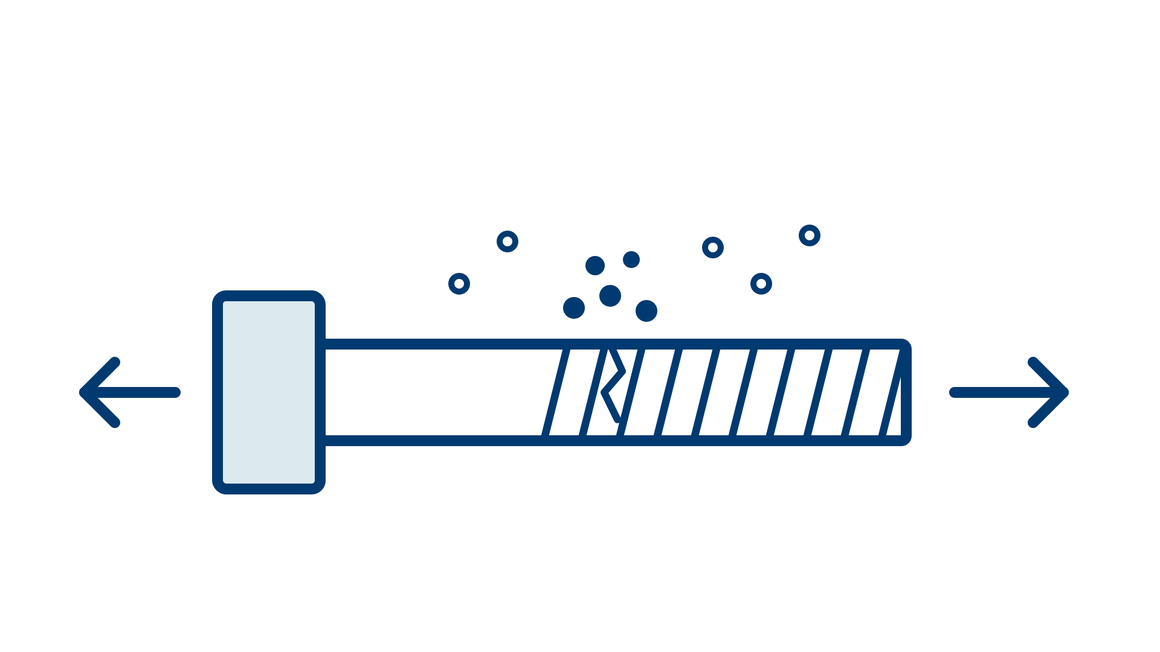
氫的來源可分為製程與環境兩類。製程方面,電鍍前的酸洗及電鍍過程皆會產生氫,部分氫原子會被鋼材吸收,因此鍍鋅螺絲是主要的管控對象。環境方面,扣件於使用中發生腐蝕時,亦會產生氫。
扣件鎖緊後,鋼材內的氫會往拉應力集中處擴散,例如螺紋根部與頭桿交接處。當局部氫濃度達到臨界值,即產生裂紋並持續擴展,最終導致斷裂。由於氫的擴散與累積需要時間,斷裂多呈現延遲發生的特徵。
二、高強度螺絲的風險評估
鋼材硬度愈高,對氫的敏感度愈高。過去標準以320 HV作為氫脆風險的起點,近年研究則以360 HV作為須採取額外防範措施的門檻。對照ISO 898-1的硬度範圍,各強度等級高強度螺絲的風險如下。
| 強度等級 | 硬度範圍 | 氫脆風險 |
|---|---|---|
| 8.8級 | 250至320 HV | 低 |
| 10.9級 | 320至380 HV | 中,須留意 |
| 12.9級 | 385至435 HV | 高,須嚴格管控 |
鑽尾螺絲經滲碳處理後表層硬度高,若採用電鍍處理,同樣須納入氫脆管控範圍。
三、預防對策
降低氫脆風險,應從製程源頭著手。除鏽時優先以噴砂等機械方式處理,必須酸洗時應縮短浸泡時間。表面處理方面,可選用達克羅等不經電解的鋅片塗層,從源頭避免製程產生的氫。
若採用鍍鋅螺絲,建議選擇鹼性鍍鋅,其鍍層有利於氫在烘烤時排出,並須於電鍍後執行除氫烘烤。ISO 4042規定以190至220°C烘烤,最長可達24小時,並應於電鍍後4小時內進行。烘烤時間不足將顯著降低除氫效果。
四、檢測方式
螺絲氫脆通常僅發生於同批產品中的少數樣品,須於製程中抽樣驗證。常用方法為ISO 15330預負載測試,將扣件鎖緊至接近降伏點,維持至少48小時,期間定時重新鎖緊並檢查有無斷裂或裂紋,樣品全數通過後方可放行。
PATTA深耕扣件產業逾40年,並取得AS9100D航太品質管理系統認證,從需求確認、品質檢驗與測試,到量產與全球交付,皆以一致的品質標準管理。若您對高強度螺絲的氫脆風險有任何疑問,歡迎透過PATTA官方諮詢頁面與我們聯繫。
👉 官方諮詢:https://www.patta.com/contact/
常見問題(FAQ)
Q1:什麼是螺絲氫脆?
A:螺絲氫脆是氫原子滲入高強度鋼材後,使扣件於受力下發生脆性斷裂的現象,通常於安裝後數小時至數天發生。
Q2:8.8級高強度螺絲是否有氫脆風險?
A:風險低。8.8級硬度範圍為250至320 HV,低於一般須採取額外防範措施的門檻;10.9級以上,特別是12.9級,須嚴格管控。
Q3:鍍鋅螺絲如何預防氫脆?
A:電鍍前應盡量縮短酸洗時間,電鍍後依ISO 4042於4小時內執行除氫烘烤。高強度螺絲亦可改用達克羅等不經電解的表面處理。